Termofusión a tope vs electrofusión: cómo elegir la unión adecuada para tuberías HDPE
La termofusión en tuberías HDPE es un proceso fundamental para garantizar la continuidad y confiabilidad de una red. La calidad de la unión es tan importante como la selección del tubo. La presión, el fluido y el ambiente pueden haber sido correctamente calculados, pero una preparación deficiente, un equipo inadecuado o un método de unión mal seleccionado pueden comprometer el desempeño de la instalación.
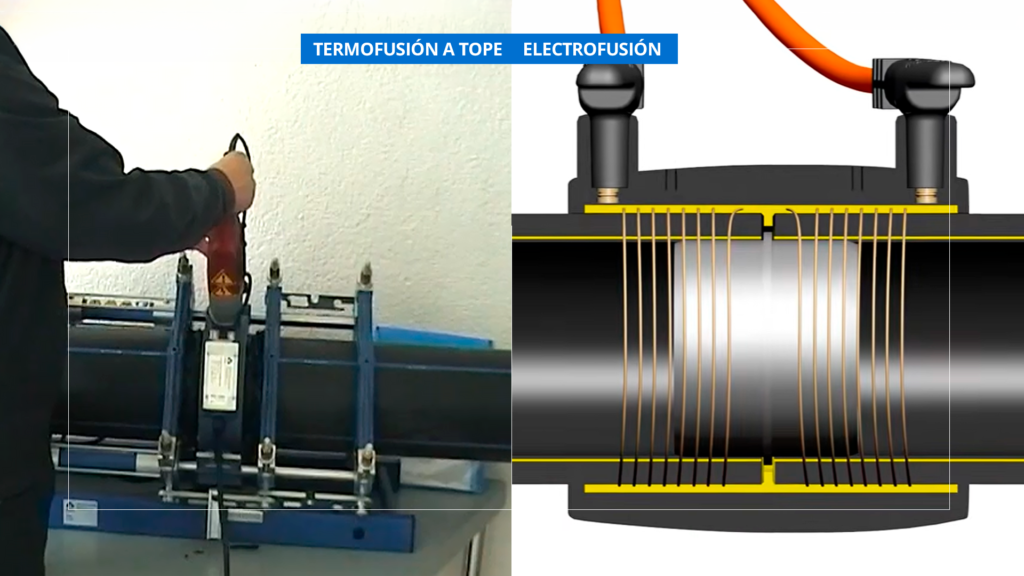
La termofusión a tope y la electrofusión son dos métodos ampliamente utilizados. Ambos aprovechan la capacidad del polietileno para formar una unión por fusión entre componentes compatibles. Sin embargo, no son intercambiables en todas las condiciones. La disponibilidad de espacio, el diámetro, el tipo de intervención, la trazabilidad, el clima, el acceso a energía y la experiencia del personal pueden hacer que uno resulte más conveniente.
Esta guía compara los dos métodos desde la perspectiva de diseño, planificación y control de calidad. Las uniones deben ser ejecutadas por personal capacitado, con equipos mantenidos y procedimientos calificados. Los parámetros de temperatura, presión, tiempo y enfriamiento no deben copiarse de una guía general: se obtienen del estándar aplicable y de las instrucciones vigentes de los fabricantes.
Smart Pipes & Fittings comercializa soluciones HDPE para aplicaciones industriales, mineras, agrícolas y acuícolas, incluyendo tuberías, rollos, fittings de termofusión, fittings de electrofusión, válvulas, flanges, abrazaderas y herramientas. Esta amplitud permite recomendar el método de unión junto con los componentes de la línea, siempre condicionado por diámetro, SDR, presión, fluido y procedimiento del proyecto.
Qué tienen en común los dos métodos
Termofusión a tope y electrofusión buscan crear continuidad entre materiales de polietileno compatibles. No utilizan un adhesivo que “pegue” superficialmente las piezas. La zona de unión se calienta y, bajo condiciones controladas, las superficies se integran durante el enfriamiento.
En ambos casos se requiere:
- Confirmar compatibilidad de tubería y fitting.
- Identificar material, diámetro y SDR.
- Preparar superficies limpias y sin daños.
- Controlar alineación e inmovilidad.
- Proteger la operación de contaminación y clima.
- Respetar el procedimiento de fusión.
- Mantener el tiempo de enfriamiento sin perturbaciones.
- Registrar datos y operador cuando el proyecto lo exige.
La principal diferencia está en cómo se genera el calor y en la geometría de la unión.
Qué es la termofusión a tope
La termofusión a tope une extremos de tubos o componentes enfrentados. Una máquina sujeta y alinea las piezas, prepara las caras, las calienta con una placa y luego aplica la fuerza definida durante la unión y el enfriamiento.
El resultado presenta un cordón exterior e interior característico. Cuando el procedimiento es correcto, la unión es homogénea y no incorpora un fitting que reduzca el paso.
Ventajas
- Eficiencia en líneas largas y repetitivas.
- No requiere coplas para cada unión recta.
- Diámetro interior continuo.
- Alta productividad con equipo y logística adecuados.
- Posibilidad de registrar parámetros con máquinas equipadas para trazabilidad.
- Amplio uso en minería, agua, industria, agricultura y emisarios.
Limitaciones
- Requiere espacio para la máquina y movimiento de los tubos.
- Los extremos deben poder alinearse y sujetarse.
- La productividad depende de logística, clima y manipulación.
- No siempre es práctica para reparaciones confinadas.
- El operador debe controlar preparación, fuerza, calor y enfriamiento.
Qué es la electrofusión
La electrofusión utiliza fittings que incorporan elementos calefactores. Los extremos preparados de la tubería se insertan en el fitting y una unidad de control suministra la energía especificada. El fitting y la superficie del tubo se fusionan en la zona de contacto.
El proceso reduce la necesidad de movimiento axial de grandes tramos. Esto la hace especialmente útil en reparaciones, derivaciones, espacios restringidos y conexiones donde una máquina a tope no puede posicionarse.
Ventajas
- Adecuada para espacios limitados.
- Útil en reparaciones e interconexiones.
- Permite incorporar tees, coplas, codos y accesorios especiales.
- Algunos equipos leen códigos y registran ciclos.
- Requiere menos desplazamiento de la tubería.
Limitaciones
- Agrega el costo del fitting.
- La preparación superficial es crítica.
- Necesita fuente de energía estable y unidad compatible.
- La inmovilización durante el ciclo y enfriamiento es esencial.
- Contaminación, raspado insuficiente o desalineación pueden producir defectos que no siempre son visibles.
Comparación técnica
Criterio | Termofusión a tope | Electrofusión |
Unión recta repetitiva | Muy eficiente | Requiere copla |
Espacio de trabajo | Necesita máquina y alineación axial | Favorece espacios confinados |
Reparaciones | Puede ser difícil si la línea no se mueve | Frecuentemente conveniente |
Diámetro interior | Continuo, con cordón interno | El fitting puede modificar localmente el paso |
Consumibles | No requiere fitting en unión recta | Requiere fitting de electrofusión |
Preparación crítica | Refrentado, limpieza y alineación | Raspado, limpieza, inserción y sujeción |
Trazabilidad | Depende de la máquina y registro | Puede incorporar lectura de código y registro |
Productividad | Alta en tendidos planificados | Ventajosa en intervenciones puntuales |
La tabla no determina por sí sola la especificación. El proyecto puede utilizar ambos métodos en sectores diferentes.
Cómo convertir la elección en una solución SMART
La pregunta comercial no debería ser solo “¿tope o electrofusión?”. Para cotizar correctamente se necesita saber qué tramos son repetitivos, cuáles tienen poco espacio, dónde habrá derivaciones y cómo se conectará la línea a válvulas o equipos. Con esa información, Smart puede organizar una solución que combine tuberías HDPE, fittings, flanges, herramientas y método de unión.
Según el trazado, conviene evaluar:
- Tuberías y rollos HDPE definidos por diámetro, SDR y presión.
- Fittings HDPE de termofusión para cambios de dirección, tees, reducciones y transiciones.
- Coplas y otros fittings de electrofusión para conexiones o reparaciones compatibles.
- Stub ends, flanges y válvulas para uniones desmontables y conexión a equipos.
- Herramientas de preparación, sujeción y fusión acordes con el procedimiento.
- Equipos con capacidad de registrar ciclos cuando la trazabilidad sea requisito del proyecto.
El catálogo de Smart incluye fittings de electrofusión PE100, fittings de termofusión, tuberías HDPE y herramientas; también presenta equipos de electrofusión con lectura y registro. La disponibilidad de una medida o presión debe confirmarse antes de especificar. Esto evita diseñar una reparación alrededor de un fitting que no corresponde al SDR o movilizar un equipo sin capacidad para el diámetro real.
Variables para elegir
Diámetro y espesor
La disponibilidad de equipos, mordazas, potencia y fittings cambia con el diámetro y SDR. En líneas largas, la termofusión a tope suele ser eficiente. En derivaciones o reparaciones, la electrofusión puede resolver mejor la geometría.
Espacio
Debe evaluarse el espacio real, no solo el representado en planos. Zanjas, túneles, racks y plantas existentes pueden impedir el ingreso o la operación de una máquina. La electrofusión también necesita espacio para preparar, sujetar e inspeccionar; no es un método “sin espacio”.
Movimiento disponible
Para termofusión a tope, los extremos deben enfrentarse y moverse dentro del equipo. Una línea anclada o enterrada puede no permitirlo. La electrofusión reduce ese movimiento, pero exige inserción suficiente y alineación.
Número de uniones
En kilómetros de tubería, el costo unitario y el ciclo de producción favorecen un proceso repetitivo. En una reparación con pocas uniones, movilizar una máquina grande puede ser menos conveniente que utilizar fittings apropiados.
Ambiente
Polvo, humedad, viento y temperatura afectan la preparación y el ciclo. Deben utilizarse protecciones y límites indicados por el procedimiento. Si no es posible controlar las condiciones, la unión debe postergarse.
Trazabilidad
En minería e industria puede exigirse registrar operador, equipo, fecha, material, parámetros, ubicación y resultado. La estrategia debe definirse antes de iniciar, incluyendo identificación única de cada unión.
Preparación y control en termofusión a tope
El control comienza con la verificación del equipo, la compatibilidad de componentes y el procedimiento aplicable. Las piezas se sujetan sin deformación y se revisa que puedan alinearse.
El refrentado debe generar caras paralelas y limpias. Después de preparar, no se tocan las superficies ni se contaminan con tierra, grasa o humedad. La placa calefactora debe encontrarse limpia, mantenida y dentro de la condición definida.
Durante la unión se controlan secuencia, fuerza, calentamiento, cambio y enfriamiento. El cordón final se inspecciona por simetría, continuidad y apariencia conforme al criterio aprobado. La apariencia no demuestra por sí sola la calidad interna, pero permite detectar desviaciones evidentes.
La tubería no debe retirarse ni cargarse antes de completar el enfriamiento. Moverla para “ganar tiempo” puede introducir esfuerzos cuando la unión aún no ha desarrollado su capacidad.
Preparación y control en electrofusión
La superficie exterior del tubo desarrolla una capa que debe retirarse con la herramienta indicada. Limpiar sin raspar no sustituye esta operación. El raspado debe ser uniforme en toda la zona de fusión y con longitud suficiente.
Después se limpia con el producto autorizado, se evita tocar la superficie y se marca la profundidad de inserción. Los extremos se introducen hasta la posición definida y se sujetan para evitar movimiento o ovalidad.
La unidad de electrofusión debe ser compatible con el fitting y la alimentación debe permanecer estable. El código o los datos del fitting determinan el ciclo; no se modifican de manera improvisada.
Al finalizar, se revisan indicadores, mensajes del equipo y tiempo de enfriamiento. Los testigos visuales ayudan, pero no reemplazan el registro ni demuestran por sí solos una fusión completa.
Compatibilidad de materiales
HDPE no describe una única formulación. Se deben comprobar:
- Designación del material.
- Compatibilidad entre tubería y fitting.
- SDR y rango dimensional.
- Presión y temperatura.
- Índice de fluidez cuando el procedimiento lo considera.
- Requisitos de la norma y del propietario.
Mezclar componentes sin confirmación del fabricante puede cambiar el comportamiento de la unión. La aprobación debe quedar documentada.
Equipos, mantenimiento y calibración
Una máquina de fusión no es solo un soporte mecánico. Sus mordazas, sistema de fuerza, refrentador, placa, sensores y registro deben funcionar correctamente.
El plan de calidad debería exigir:
- Identificación y capacidad del equipo.
- Mantenimiento vigente.
- Verificación o calibración de instrumentos.
- Estado de placa y recubrimiento.
- Compatibilidad de la unidad de electrofusión.
- Fuente de energía estable.
- Herramientas de raspado en buen estado.
- Protección de cables y conectores.
Un equipo que alcanza temperatura no necesariamente controla correctamente el proceso completo.
Trazabilidad de uniones
Una ficha de unión puede registrar:
- Código de proyecto y ubicación.
- Fecha y condiciones ambientales.
- Operador y calificación.
- Equipo y número de serie.
- Tubería, lote, diámetro y SDR.
- Fitting y lote cuando corresponde.
- Procedimiento utilizado.
- Archivo del ciclo.
- Resultado de inspección.
- Reparaciones o decisiones.
En instalaciones extensas, vincular estos datos a coordenadas o planos conforme a obra facilita auditoría y mantenimiento.
Control de calidad
El plan debe definir controles antes, durante y después de la fusión. Puede incluir inspección visual, revisión de registros, cupones de prueba, ensayos destructivos o no destructivos según criticidad y especificación.
No existe un único ensayo aplicable a todos los proyectos. La frecuencia, método y aceptación se definen por norma, propietario, diseñador y procedimiento calificado.
Una unión rechazada no debe cubrirse ni ponerse en servicio. Se elimina y reemplaza siguiendo un método aprobado; no se “refuerza” externamente sin ingeniería.
Caso práctico: línea HDPE nueva
En un tendido minero o agrícola largo, con espacio para alinear tuberías, la termofusión a tope puede entregar productividad y continuidad. El proyecto organiza estaciones de fusión, manipulación, protección climática y trazabilidad.
Las derivaciones, conexiones a válvulas y puntos donde no puede ingresar la máquina pueden resolverse con fittings de electrofusión o componentes bridados. Una lista Smart para este escenario puede combinar tubería HDPE, fittings de termofusión para el tendido principal, coplas o derivaciones de electrofusión en puntos específicos, stub ends, flanges, válvulas y herramientas. El método combinado optimiza la ejecución sin imponer una sola tecnología.
Caso práctico: reparación en planta
Una tubería existente entre equipos puede tener poco movimiento disponible. Cortar el tramo y acercar los extremos a una máquina puede resultar inviable. Una copla de electrofusión compatible puede facilitar la reparación, siempre que exista longitud, acceso para raspar, sujeción, energía y control.
Antes de comprar el fitting, Smart debe recibir el diámetro exterior, SDR, identificación del material, espacio disponible y condiciones de conexión. También conviene cotizar la herramienta de raspado, el sistema de sujeción y la unidad compatible, porque la copla por sí sola no constituye una solución de reparación.
Antes de intervenir se debe aislar, despresurizar, drenar y autorizar el trabajo conforme a los procedimientos de seguridad de la planta. La selección técnica no reemplaza esos controles.
Errores frecuentes
- Fusionar materiales sin comprobar compatibilidad.
- Trabajar con superficies húmedas o contaminadas.
- Tocar áreas preparadas.
- Omitir o realizar mal el refrentado.
- Limpiar electrofusión sin raspar.
- Utilizar raspado manual irregular cuando se exige herramienta controlada.
- Mover la unión durante el enfriamiento.
- Trabajar sin protección contra polvo y viento.
- Usar parámetros memorizados en vez del procedimiento.
- Aceptar una unión solo por su apariencia.
- No registrar operador, equipo y material.
Preguntas frecuentes
- ¿Qué método es más resistente?
Ambos pueden producir uniones confiables cuando componentes, procedimiento, equipo y ejecución son correctos. La elección depende de las condiciones del proyecto. - ¿La electrofusión es automática?
La unidad controla el ciclo, pero la calidad depende de raspado, limpieza, inserción, alineación, energía y enfriamiento. No elimina la intervención competente. - ¿La termofusión a tope necesita fittings?
Para unir dos extremos rectos compatibles, no necesita una copla. Sí puede requerir fittings para cambios de dirección, derivaciones, válvulas y transiciones. - ¿Se pueden unir distintos SDR?
Depende del método, componentes y procedimiento calificado. Debe comprobarse con el fabricante y la ingeniería; no debe asumirse. - ¿Qué conviene para una reparación?
La electrofusión suele ser útil cuando el movimiento y el espacio son limitados, pero cada reparación debe evaluarse por diámetro, acceso, condición y componentes disponibles. - ¿Los testigos del fitting garantizan la unión?
No. Indican parte del proceso, pero no sustituyen la preparación, el registro, la inspección ni los controles del plan de calidad.
Conclusión
Termofusión a tope y electrofusión no compiten por ser “mejores” en abstracto. La primera suele destacar en tendidos largos y repetitivos; la segunda aporta flexibilidad en conexiones, derivaciones, reparaciones y espacios limitados.
Una especificación robusta puede utilizar ambas. Lo esencial es definir desde el diseño la compatibilidad, los equipos, la capacitación, el control ambiental, la trazabilidad y los criterios de aceptación. Cotizar con Smart la tubería, los fittings de termofusión y electrofusión, los componentes bridados, las válvulas y las herramientas como un conjunto ayuda a mantener esa coherencia en terreno.
¿Está definiendo una red HDPE para minería, industria, agricultura o salmonicultura?
Consulte a Smart Pipes & Fittings por tuberías y rollos HDPE, fittings de termofusión y electrofusión, stub ends, flanges, válvulas, abrazaderas y herramientas compatibles. Envíe diámetro, SDR, presión, fluido, cantidad de uniones, trazado, espacio y exigencia de trazabilidad para preparar una propuesta técnica y comercial adecuada al proyecto.
Más información
HDPE | Herramientas | HDPE, PPH o PVDF | Soluciones industriales HDPE para minería e industria en Chile
Síguenos en nuestras redes sociales
Instagram: @smart_pipes | Linkedin: Smartpipes